


1 Opis produktów
Tytan ma wysoką aktywność chemiczną i silne powinowactwo z tlenem, azotem i wodorem w powietrzu. Powyżej 600 stopni tytan zaczyna absorbować tlen i rozpuszczać go w tytan. Absorpcja wodoru zaczyna się powyżej 300 stopni, a absorpcja azotu zaczyna się powyżej 700 stopni. Tlen i azot zwiększą wytrzymałość i twardość tytanu oraz zmniejszą jego plastyczność. Azot ma większy wpływ niż tlen. Wodór znacznie zmniejszy udarność metalu spoiny, ale plastyczność zmniejszy się w mniejszym stopniu, co spowoduje kruchość wodorową.
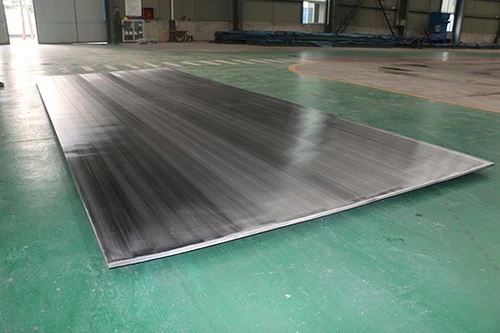
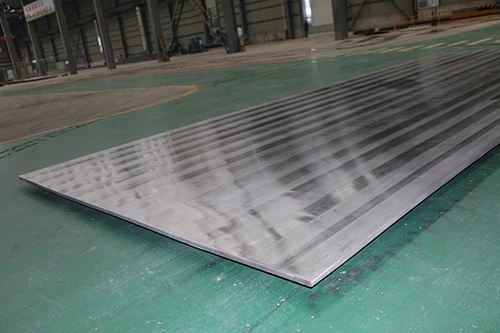
2 Czyszczenie i zabezpieczanie okładziny tytanowej z blachy stalowej platerowanej tytanem GR2 dla przemysłu
W przypadku spoin platerowanych tytanem źródła tlenu, wodoru i azotu powinny być ściśle kontrolowane. Tlen, wodór i azot pochodzą nie tylko z powietrza, ale także z innych zanieczyszczeń, które mogą wtopić się w stopiony basen. Oprócz pogarszania właściwości mechanicznych spoiny tytanowej i zmniejszania odporności spoiny na korozję, te zanieczyszczenia są również główną przyczyną powstawania dziur gazowych w spoinie. Dlatego w procesie operacji spawania szczególnie ważne jest środowisko spawania, czyszczenie rowka i zabezpieczenie spawanego materiału.
3Środowisko spawalnicze
Opary zawierają dużą liczbę szkodliwych zanieczyszczeń, które łatwo przedostają się do jeziorka spawalniczego i spawają przez otoczenie, tworząc wady spawalnicze. Zwłaszcza, gdy w obszarze roboczym występuje zanieczyszczenie żelazem, właściwości mechaniczne i odporność na korozję złącza spawanego zostaną zmniejszone, aw poważnych przypadkach pojawią się pęknięcia spawalnicze. Dlatego podczas spawania warstwy tytanu należy zadbać o to, aby powietrze w tym obszarze było czyste, wolne od kurzu i dymu. Ponadto wilgoć w powietrzu ma duży wpływ na spawanie, co jest również jedną z przyczyn powstawania porów. Im wyższa wilgotność względna powietrza, tym łatwiej wytwarzają się pory. Gdy wilgotność przekracza 90 procent, w spoinie łatwo tworzą się gęste pory. Zgodnie z praktycznym doświadczeniem, jeśli wilgotność względna powietrza jest kontrolowana poniżej 70 procent, porowatość spoiny spowodowana wilgocią może być dobrze kontrolowana. Prędkość wiatru podczas spawania powinna spełniać następujące wymagania: prędkość wiatru podczas spawania łukiem elektrodowym nie powinna być większa niż 8 ms, a prędkość spawania łukiem wolframowym argonem nie powinna być większa niż 2 m/s. Temperatura otoczenia nie może być niższa niż - 5 stopni, a temperatura płytki testowej nie może być niższa niż 5 stopni. Podczas spawania w deszczową i śnieżną pogodę należy zachować środki ostrożności.
4 Czyszczenie przed spawaniem
Okładzina tytanowa i drut spawalniczy są łatwe do zanieczyszczenia, takie jak pozostałości smaru, warstwa tlenku, plama olejowa, powłoka malarska i odciski palców stosowane w produkcji blachy stalowej platerowanej tytanem GR2 dla przemysłu. Jeśli te zanieczyszczenia nie zostaną usunięte przed spawaniem, szkodliwe zanieczyszczenia zostaną rozpuszczone w metalu spoiny w wyniku termicznego działania łuku podczas spawania, co będzie miało negatywny wpływ na jakość spoiny. Dlatego czyszczenie przed spawaniem jest ważną częścią udanego spawania powłoki tytanowej. Przed spawaniem drut spawalniczy należy utrzymywać w czystości i suchości. Przed użyciem utlenioną część na końcu drutu spawalniczego należy odciąć, a tlenek i tłuszcz na powierzchni usunąć papierem ściernym i acetonem.
5 Zabezpieczenie powłoką tytanową
Aby zapobiec zanieczyszczaniu powłoki tytanowej podczas operacji spawania, do ochrony obszaru 25 mm od obu stron spoiny tytanowej stosuje się blachę ze stali nierdzewnej o grubości 1 mm, a całość powłoki tytanowej jest chroniona podczas spawania warstwy podstawowej.
6 Pary
(1) Podczas montażu jako punkt odniesienia należy przyjąć powłokę tytanową, a niewspółosiowość nie może być większa niż 1 mm. Niewspółosiowość musi być ściśle kontrolowana, aby zapobiec pogorszeniu jakości spawania powłoki tytanowej z powodu nadmiernej niewspółosiowości.
(2) Spoiny sczepne są dozwolone tylko na metalu nieszlachetnym i powinny być wykonywane po stronie podstawy. Materiały spawalnicze użyte do montażu i pozycjonowania muszą być takie same, jak te użyte do spawania formalnego.
(3) Jeśli niewspółosiowość spowodowana pęknięciem spoiny sczepnej przekracza normę, należy ją skorygować przed spawaniem.
7 Spawanie warstwy podstawowej
(1) Konwencjonalne parametry procesu spawania mogą być stosowane do spawania podstawy ze stali węglowej. Podczas spawania podkładowego należy stosować pręt spawalniczy o małej średnicy i stosować spawanie łukiem łamanym. Należy przyjąć jednostronny proces spawania i dwustronnego formowania. Wzmocnienie spoiny tylnej powinno wynosić 0,5 ~ 1 mm, aby uniknąć naprawy spoiny tylnej. Do zgrzewania wypełniającego i zaślepiającego należy używać dużych prętów spawalniczych, a wprowadzane ciepło nie powinno być zbyt duże podczas spawania. Nadmierne wprowadzanie ciepła spowoduje utlenienie powłoki tytanowej z powodu wysokiej temperatury lub spowoduje problemy, takie jak zmniejszenie siły wiązania styku płyty kompozytowej i złuszczanie styku.
(2) Temperatura międzywarstwowa powinna być kontrolowana poniżej 150 stopni.
(3) Podczas spawania i polerowania należy zwrócić uwagę na ochronę powłoki tytanowej, aby uniknąć zanieczyszczenia powłoki tytanowej odpryskami spawania łukowego i odpryskami polerowania.
(4) Po spawaniu podstawy ze stali węglowej zbrojenie spoiny z tyłu należy wygładzić.
(5) Spoina sczepna powinna być przyspawana do podstawy ze stali węglowej, a niewspółosiowość powinna być mniejsza niż 1 mm.
Popularne Tagi: gr2 platerowana tytanem blacha stalowa dla przemysłu, Chiny, producenci, dostawcy, fabryka, dostosowane, kup, cena, jakość, oferta cenowa, cennik, na magazynie, Pasek o wysokiej wytrzymałości, bimetaliczny plack kwadratowy, Zatrudniony metalowy pasek do naczyń ciśnieniowych, Pasek stalowy odziany, Arkusz rurki ochrony korozji, Dostosowany kladek do spawania


